


Chiedi a cinque fornitori di metalli quale sia la lega di alluminio più comunemente utilizzata e probabilmente riceverai cinque risposte diverse. La confusione non è una mancanza di dati. È una questione di prospettiva. Per i componenti strutturali lavorati a macchina, 6061 è la qualità predefinita. Attraverso lamiera arrotolata utilizzata per serbatoi, involucri e pentole, piombi 3003. All’interno di un impianto di pressocolata, il cavallo di battaglia è l’A380, meglio conosciuto in Asia come ADC12 e in Europa come AlSi8Cu3Fe. La risposta più utile per un ingegnere quindi non è un singolo numero di lega, ma una visione chiara di quali leghe dominano ciascun processo e perché.
Questo articolo analizza il sistema delle leghe di alluminio, confronta i gradi che incontrerai effettivamente nei preventivi e nei disegni e spiega come selezionare il materiale giusto per il tuo componente. Si conclude con consigli pratici sull'approvvigionamento di pezzi lavorati e pressofusi, compresi i controlli di qualità che separano un partner di fusione affidabile da uno a basso costo.
Leghe lavorate e leghe fuse: inizia da qui
Le leghe di alluminio vengono innanzitutto suddivise in base al percorso utilizzato per modellarle. Le leghe lavorate vengono laminate, estruse, forgiate o trafilate in forme solide e quindi ulteriormente lavorate. Le leghe fuse vengono fuse e versate in uno stampo. La distinzione è importante perché i limiti di composizione differiscono. Una lega lavorata come la 6061 può essere laminata in fogli o estrusa in profili, ma è difficile da fondere. Una lega pressofusa come A380 ha un'eccellente fluidità nello stampo, ma non è disponibile come lamiera laminata standard.
Ogni famiglia viene quindi suddivisa in gruppi trattabili termicamente e non trattabili termicamente. Le leghe non trattabili termicamente, che comprendono le serie 1000, 3000 e 5000, acquisiscono resistenza grazie all'incrudimento durante la laminazione, la trafilatura o la lavorazione a freddo. Le leghe trattabili termicamente, come le serie 2000, 6000 e 7000, vengono rafforzate da un trattamento termico di solubilizzazione seguito da invecchiamento artificiale, che spesso termina con un rinvenimento come T6. Questa fase di rinvenimento può aumentare la resistenza allo snervamento di un fattore da due a tre rispetto alla condizione ricotta, motivo per cui lo stesso numero di grado può apparire in applicazioni molto diverse.
Questa distinzione spiega perché un fornitore di lamiere e un fornitore di pressofusione ti daranno risposte diverse alla stessa domanda. Stanno segnalando la lega che offre le migliori prestazioni nel loro processo. L'intero processo di fusione dell'alluminio, dalla fusione alla finitura, è trattato nel ns guida alla fusione dell'alluminio ; qui ci concentriamo sui materiali stessi.
Il sistema di numerazione delle leghe: leggere un grado a colpo d'occhio
La maggior parte dei gradi di alluminio commerciali seguono il sistema Aluminium Association a quattro cifre. La prima cifra identifica il principale elemento di lega. La tabella seguente riassume le otto serie realizzate e il messaggio che ogni numero porta.
| Serie | Principale elemento di lega | Metodo di rafforzamento | Applicazioni tipiche |
|---|---|---|---|
| 1xxx | Nessuno (alluminio minimo 99%) | Lavoro a freddo | Conduttori elettrici, serbatoi chimici, riflettori |
| 2xxx | Rame | Trattamento termico | Strutture aerospaziali, elementi di fissaggio, pezzi meccanici ad alta resistenza |
| 3xxx | Manganese | Lavoro a freddo | Utensili da cucina, serbatoi di stoccaggio, alette dello scambiatore di calore |
| 4xxx | Silicio | Trattamento termico (some) | Filo per saldatura, lamiera per brasatura, estrusioni architettoniche |
| 5xxx | Magnesio | Lavoro a freddo | Hardware marino, recipienti a pressione, pannelli di carrozzeria automobilistica |
| 6xxx | Magnesio Silicon | Trattamento termico | Telai strutturali, macchinari, parti automobilistiche, scale |
| 7xxx | Zinco | Trattamento termico | Raccordi aerospaziali, articoli sportivi ad alte prestazioni, attrezzature per stampi |
| 8xxx | Altri elementi (litio, ferro, ecc.) | Varia | Applicazioni speciali, fogli, imballaggi |
Le leghe fuse utilizzano una abbreviazione diversa. L'Aluminum Association elenca i gradi di colata con una lettera iniziale come A356 o A380, dove la lettera identifica varianti minori di composizione. I pressofusi giapponesi e asiatici utilizzano la designazione ADC, quindi ADC12 è chimicamente simile a A380. Gli standard europei spesso fanno riferimento allo stesso materiale come AlSi8Cu3Fe, che descrive direttamente il contenuto nominale di silicio, rame e ferro. Quando ricevi un preventivo internazionale, controlla a quale standard viene fatto riferimento prima di confrontare le composizioni tra i fornitori.
Le sei leghe forgiate che vedrai in ogni citazione
Il mercato è ampio, ma un piccolo insieme di qualità copre la grande maggioranza dei componenti lavorati e in lamiera. Questi sei compaiono costantemente nei disegni tecnici e nei cataloghi dei fornitori.
1100
Alluminio commercialmente puro con eccezionale resistenza alla corrosione, conduttività termica e formabilità. La resistenza è bassa, quindi viene utilizzato laddove la profondità di formatura e le prestazioni elettriche o termiche contano più della capacità di carico.
- Carico di snervamento tipico: 34MPa (tempra O)
- Lamine, riflettori, targhette, attrezzature chimiche
3003
Il grado più comune della serie 3000. Il manganese aggiunge circa il 20% in più di resistenza rispetto al 1100 pur mantenendo formabilità e saldabilità.
- Carico di snervamento tipico: 145MPa (H14)
- Serbatoi di stoccaggio, scambiatori di calore, stoviglie
5052
La più resistente tra le comuni leghe non trattabili termicamente. Eccellente resistenza alla corrosione in ambienti marini e buona resistenza alla fatica.
- Carico di snervamento tipico: 193MPa (H32)
- Serbatoi di carburante, hardware marino, recipienti a pressione
6061
Il grado per uso generale meglio bilanciato. Trattabili termicamente, saldabili, lavorabili a macchina e disponibili in quasi tutte le forme di prodotto. Questa è la lega che la maggior parte delle officine meccaniche utilizza per impostazione predefinita.
- Carico di snervamento tipico: 276MPa (T6)
- Telai, staffe automobilistiche, parti meccaniche di precisione
6063
Resistenza inferiore rispetto al 6061 ma velocità di estrusione e qualità della superficie di gran lunga migliori. La scelta standard per profili architettonici e finiture decorative.
- Carico di snervamento tipico: 214MPa (T6)
- Infissi, corrimano, dissipatori LED
7075
L'opzione ad alta resistenza. Lo zinco conferisce una resistenza simile all'acciaio in condizioni T6, ma la lavorabilità e la resistenza alla corrosione sono più difficili da gestire e il costo è più elevato.
- Carico di snervamento tipico: 503MPa (T6)
- Raccordi aerospaziali, basi per stampi, parti di biciclette da competizione
Dal punto di vista degli acquisti, i sei gradi sopra indicati rispondono alla maggior parte della domanda di alluminio sotto forma di fogli, piastre, barre, tubi e profili. Quando un disegno richiede "alluminio" senza una qualità, 6061-T6 è il valore predefinito più sicuro per le parti lavorate e 3003 è il valore predefinito sensato per la lavorazione della lamiera. Il divario tra questi due valori predefiniti è dove si verificano la maggior parte degli errori di selezione del materiale.
Perché la 6061 è la lega per uso generale più comunemente utilizzata
Se un grado deve portare il titolo di "lega di alluminio più comunemente usata", il 6061 è il candidato più forte per componenti lavorati e strutturali. La lega contiene 0,4-0,8% di silicio e 0,8-1,2% di magnesio, che formano siliciuro di magnesio durante l'invecchiamento artificiale. Questo meccanismo di indurimento per precipitazione produce un carico di snervamento di circa 276 MPa nello stato T6, circa il triplo di quello dello stato ricotto 1100, mantenendo l'allungamento superiore al 12%.
I vantaggi pratici spiegano la sua posizione dominante. Il 6061 si salda bene con la maggior parte dei fili di apporto standard, è pulito con macchine e può essere anodizzato con una finitura ragionevolmente uniforme. È disponibile come piastra, barra, tubo, estrusione e forgiatura. Le catene di fornitura sono profonde, quindi i tempi di consegna e i prezzi rimangono stabili. I progettisti apprezzano anche la sua risposta prevedibile alle operazioni secondarie come foratura, maschiatura e fresatura CNC.
Le designazioni del temperamento contano quando si confrontano le citazioni. Una barra 6061-T6 e una barra 6061-T4 hanno carichi di snervamento diversi, diversa lavorabilità e diversa durezza finale, anche se la composizione è identica. Se il tuo fornitore cita "6061" senza carattere, chiedi la designazione completa. Per i componenti strutturali e lavorati, T6 è la specifica dominante. Per le parti formate in lamiera, gli stati O o H possono essere più appropriati e specificare quello sbagliato può causare fessurazioni durante la piegatura o sfilacciamenti durante la formazione della filettatura.
Il confronto comune per l'architettura è 6063, che baratta la forza con la velocità di estrusione e la qualità della superficie. La tabella seguente mostra dove differiscono i due gradi.
| Proprietà (Carattere T6) | 6061-T6 | 6063-T6 |
|---|---|---|
| Resistenza alla trazione | ~310MPa | ~241MPa |
| Forza di rendimento | ~276MPa | ~214MPa |
| Allungamento a rottura | 12-17% | 12-18% |
| Velocità di estrusione | Moderato | Alto |
| Aspetto anodizzato | Bene | Eccellente |
| Parti tipiche lavorate | Staffe, alloggiamenti, valvole | Profili, binari, finiture |
La distinzione è importante quando si acquistano alloggiamenti lavorati o staffe strutturali. Una parte 6061-T6 ha quasi il 30% in più di resistenza allo snervamento rispetto alla parte equivalente 6063-T6, quindi cambiare qualità senza modificare la geometria modifica le prestazioni meccaniche del prodotto finale. Se il disegno non specifica i requisiti, spesso prevale il preventivo più economico e il prodotto installato potrebbe non sopravvivere ai carichi di servizio previsti.
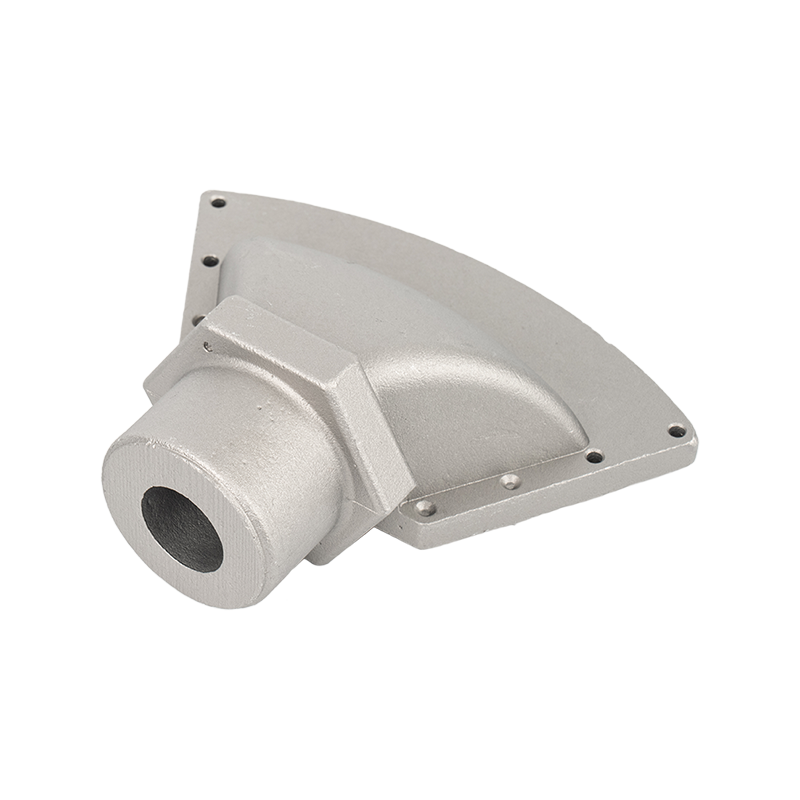 Alto-Strength Aluminum Alloy Castings for Structural Components Questa opzione di fusione evidenzia la lega A380 (ADC12), il cui elevato contenuto di silicio offre un'eccellente fluidità per la pressofusione a pareti sottili, mentre il rame aggiunge durezza e lavorabilità, ideale per alloggiamenti, staffe e parti di pompe. Visualizza il prodotto →
Leghe per pressofusione: la risposta cambia in una fonderia
Quando il componente è prodotto mediante pressofusione anziché mediante lavorazione meccanica, la lega di alluminio più comune è A380, denominata anche ADC12. A380 combina un alto contenuto di silicio, rame e alluminio con piccole quantità di ferro, manganese e magnesio. Il contenuto di silicio pari a circa l'8% conferisce al metallo fuso un'ottima fluidità, essenziale per il riempimento di cavità a pareti sottili. L'aggiunta di rame aumenta la durezza e la lavorabilità. Il risultato è una lega versatile che copre alloggiamenti, staffe, parti di pompe e involucri strutturali.
I gradi per fusione differiscono da quelli per lavorazione plastica perché i requisiti sono diversi. Una lega per pressofusione deve resistere allo strappo a caldo durante la solidificazione, non deve reagire eccessivamente con gli stampi in acciaio e deve scorrere facilmente in fase di riempimento. L’alluminio puro e molte composizioni lavorate funzionano male in quelle condizioni. Questo è il motivo per cui non vedrai 6061 specificato per un processo di pressofusione convenzionale; solidifica con eccessivo rischio di ritiro e porosità. Quando i progettisti necessitano di proprietà di qualità per la lavorazione meccanica, lavorano la parte da barra o piastra invece di tentare di fonderla.
I gradi comuni di pressofusione includono:
- A380/ADC12 - il cavallo di battaglia generale con buona resistenza, tenuta alla pressione e conduttività termica.
- A383/ADC10 - contenuto di silicio leggermente superiore per una fluidità ancora migliore su parti geometricamente complesse.
- A360 - maggiore resistenza alla corrosione e migliore tenuta alla pressione dei componenti idraulici e pneumatici.
- A356/A357 - leghe per colata trattabili termicamente utilizzate dove la duttilità e l'approvazione strutturale sono importanti, solitamente nella fusione a bassa pressione o per gravità.
- AlMg5Si2 (famiglia 518) - una lega di alluminio-magnesio con la migliore resistenza alla corrosione che può anche essere anodizzata, sebbene le leghe ricche di magnesio necessitino di una manipolazione particolare durante la fusione.
| Lega | Resistenza alla trazione (MPa) | Carico di snervamento (MPa) | Allungamento (%) | Applicazione tipica |
|---|---|---|---|---|
| A380/ADC12 | ~324 | ~159 | 3.5 | Involucri, staffe, alloggiamenti per utensili elettrici |
| A383/ADC10 | ~310 | ~152 | 3.5 | Custodie complesse a parete sottile |
| A360 | ~317 | ~165 | 4.0 | Componenti pneumatici e idraulici |
| A356-T6 | ~262 | ~186 | 6.0 | Getti strutturali, cerchi ruota, staffe |
| AlMg5Si2 | ~270 | ~140 | 12.0 | Componenti marini e a contatto con gli alimenti |
La decisione tra A380 e A356 spesso dipende dallo spessore delle pareti e dalla duttilità. L'A380 riempie sezioni sottili e geometrie complesse con meno difetti, quindi domina alloggi e telai ad alto volume. L'A356, dopo il trattamento termico T6, offre un allungamento da sei a dieci volte maggiore, il che è importante per le parti che devono deformarsi anziché rompersi sotto impatto o vibrazioni. Un fornitore di getti che comprende entrambe le famiglie può consigliare quello giusto prima del taglio dell'utensile, evitando così costose modifiche successive dello stampo.
Per un produttore di pressofusioni personalizzate, la decisione sulla lega viene solitamente presa nelle prime fasi della fase di quotazione. Il disegno può specificare un grado di lavorazione plastica, ma se la geometria della parte è stata progettata per la fusione, il team di ingegneri del cliente solitamente approverà un grado di fusione equivalente come A380 o A356. Tale sostituzione deve essere verificata rispetto ai requisiti di pressione, all'esposizione alla corrosione e alle esigenze di finitura post-fusione.
 Pezzi fusi resistenti alla corrosione in lega di alluminio-zinco Progettata per ambienti impegnativi, questa fusione di alluminio-zinco offre resistenza alla corrosione e robustezza strutturale. È adatto ad applicazioni esterne o leggermente corrosive e supporta la geometria personalizzata attraverso la pressofusione di precisione e la finitura CNC. Visualizza il prodotto →
Un pratico quadro di selezione per il tuo componente
Invece di memorizzare un’unica risposta “più comune”, gli ingegneri dovrebbero confrontare il carico, l’ambiente e il percorso di produzione. Il grafico seguente mostra il limite di snervamento approssimativo per le qualità discusse in modo da poter vedere la gamma a colpo d'occhio.
La forza è solo un asse. La seguente lista di controllo cattura le domande che un ingegnere di sourcing dovrebbe porre prima di fissare il voto.
- Carico meccanico: Carichi statici, ciclici, d'urto o d'urto. Uno stress più elevato di solito spinge verso i gradi lavorati 6xxx o 7xxx o i gradi fusi trattati termicamente come A356-T6.
- Ambiente di esposizione: Aria salata, umidità, prodotti chimici industriali o contatto con alimenti. Le leghe 5xxx non trattabili termicamente e i getti A360 hanno prestazioni migliori rispetto alla corrosione.
- Temperatura operativa: L'alluminio mantiene bene la resistenza alle basse temperature, ma sopra i 150°C il creep diventa rilevante. Verificare lo stato e il rivestimento per applicazioni a caldo.
- Percorso di produzione: La fabbricazione della lamiera utilizza 3xxx e 5xxx; l'estrusione utilizza 6xxx; lavorazione da copripiatti 6061 e 7075; la pressofusione utilizza A380, A383 o A360.
- Partecipazione: La saldatura preferisce 6061, 5052 e 3003. Alcune leghe 7xxx sono difficili da saldare e richiedono materiale di apporto speciale.
- Requisito di superficie: La qualità dell'anodizzazione varia in base alla lega. 6063 e 5052 anodizzati per una finitura pulita e brillante; le leghe ad alto contenuto di rame no.
- Costo e disponibilità: 3003 e 6061 hanno le catene di fornitura più profonde e i premi più bassi. 7075 e le leghe speciali per fusione costano di più e possono richiedere tempi di consegna più lunghi.
Questa struttura funziona sia per i componenti lavorati che per quelli fusi. L’obiettivo non è inseguire il numero più alto, ma abbinare il materiale al rischio di fallimento dominante. Un alloggiamento della valvola che deve resistere ai cicli di pressione necessita di una buona resistenza alla fatica e tenuta alla pressione; una staffa esterna estetica necessita di resistenza alla corrosione e di una finitura anodizzata pulita. Scrivere il requisito come una frase di solito rivela quale famiglia di leghe è appropriata più velocemente della scansione di una tabella delle proprietà.
Approvvigionamento di parti personalizzate in alluminio pressofuso: cosa verificare prima di ordinare
Una volta scelta una lega, il sistema di qualità del fornitore determina se le parti consegnate corrispondono alle specifiche. Nella pressofusione di alluminio personalizzata, quattro aree richiedono attenzione prima di impegnarsi in un ordine di produzione.
Certificazione dei materiali
Richiedi un certificato che attesti la composizione della lega e lo standard utilizzato. Un impianto di colata affidabile verifica ogni colata con uno spettrometro a emissione ottica e conserva i registri per la tracciabilità. Se il tuo prodotto è soggetto a requisiti automobilistici, il sistema di qualità dello stabilimento dovrebbe seguire lo standard IATF 16949, non solo un certificato ISO 9001 generale. I due standard differiscono in modo significativo nella quantità di controllo di processo e di documentazione che ci si aspetta dal fornitore.
Porosità e tenuta alla pressione
La porosità è il difetto più comune nelle pressofusioni a pressione. Appare quando il gas intrappolato o i vuoti di ritiro si aprono durante la solidificazione. Per i componenti di tenuta come corpi valvola e alloggiamenti di compressori, specificare una classe di porosità, una pressione di prova di tenuta e un tasso di perdita accettabile. Componenti che sembrano identici in superficie possono guastarsi gravemente sotto pressione una volta installati, quindi i criteri di accettazione devono essere scritti nell'ordine di acquisto, non assunti.
Tolleranze dimensionali e tolleranze di lavorazione
La pressofusione mantiene tolleranze ragionevoli, ma di solito è necessaria la lavorazione meccanica per facce critiche, fori filettati e fori dei cuscinetti. Discutere con il fornitore dove conservare le scorte di lavorazione e come verrà posizionata la parte nell'attrezzatura. Un buon fornitore eseguirà il processo di fusione e lavorazione con lo stesso sistema di riferimento per evitare errori di accumulo. Ciò diventa ancora più importante quando la fusione fa parte di un assieme più ampio che comprende cuscinetti, guarnizioni o motori elettrici acquistati.
Operazioni di finitura e secondarie
L'anodizzazione, la verniciatura a polvere, la conversione del cromato, la sbavatura, la barilatura e i test di pressione cambiano tutti il costo e i tempi di consegna di un progetto di fusione. Confermare se il fornitore gestisce internamente le operazioni secondarie. Uno stabilimento integrato verticalmente può ridurre i rischi logistici e comunicare i problemi di qualità più velocemente di una rete di subappaltatori. Se desideri valutare un fornitore senza prenotare un volo, un tour virtuale dello stabilimento di produzione è un utile primo filtro. Puoi fai un tour virtuale dello stabilimento qui per vedere come è organizzato un laboratorio di pressofusione personalizzato, dalla realizzazione degli stampi alla pulizia finale.
 Parti fuse di precisione in lega di alluminio con operazioni secondarie Queste parti fuse enfatizzano la produzione personalizzata di alta precisione, integrando la pressofusione con lavorazione CNC, foratura e maschiatura. I trattamenti superficiali come la verniciatura a polvere o la placcatura migliorano la durata, supportando assemblaggi complessi e rigorosi standard di qualità. Visualizza il prodotto →
Domande frequenti
Qual è la lega di alluminio più utilizzata in assoluto?
Per i componenti lavorati e strutturali, la 6061 è la lega di alluminio più comunemente utilizzata. Per lamiere e materiali laminati, 3003 è la qualità principale. Nella pressofusione, la lega A380, nota anche come ADC12, è la lega più utilizzata. La risposta dipende dal processo di produzione.
Qual è la differenza tra 6061 e 3003?
Il 6061 è una lega trattabile termicamente con circa il doppio del carico di snervamento del 3003 negli stati standard. 3003 è una lega non trattabile termicamente scelta per una formabilità e una resistenza alla corrosione superiori nelle applicazioni su lamiere. Il 6061 è tipico per i pezzi lavorati, mentre il 3003 domina serbatoi, condotti e pentole.
L’alluminio 6061 può essere pressofuso?
La pressofusione convenzionale del 6061 non è consigliata perché la lega solidifica con ritiro e porosità eccessivi. I progettisti che richiedono una resistenza di livello 6061 lavorano la parte da barra, piastra o estrusione oppure specificano una lega di colata come A356 che può essere trattata termicamente a livelli di resistenza comparabili.
Quale lega di alluminio è la migliore per gli ambienti di acqua salata?
Tra le leghe comuni, la 5052 e le altre leghe di magnesio-alluminio 5xxx offrono la migliore resistenza alla corrosione. Per i componenti fusi, quando è prevista l'esposizione marina, sono preferibili le leghe A360 o di alluminio-magnesio. L'anodizzazione o la verniciatura a polvere prolungano ulteriormente la durata.
L'ADC12 è uguale all'A380?
ADC12 è la designazione giapponese di una lega per pressofusione chimicamente simile alla A380. Entrambi contengono circa l'8% di silicio e il 3% di rame. Piccole differenze nei limiti di ferro e manganese possono influenzare la duttilità e il comportamento della saldatura dello stampo, quindi verificare lo standard esatto prima dell'approvvigionamento internazionale.
Come faccio a scegliere tra 6061-T6 e 7075-T6?
Scegli il 6061 quando il costo, la saldabilità e la resistenza alla corrosione sono importanti e le sollecitazioni sono moderate. Scegli il 7075 solo quando il design richiede una resistenza sostanzialmente maggiore, come nel settore aerospaziale o degli articoli sportivi di fascia alta. Il 7075 costa di più, è più difficile da lavorare e richiede rivestimenti protettivi in ambienti corrosivi.
Qual è la migliore lega di alluminio per la lavorazione CNC?
Il 6061-T6 è la scelta migliore a tutto tondo per la lavorazione CNC perché combina buona resistenza, eccellente formazione del truciolo e ampia disponibilità. Il 7075-T6 offre una resistenza maggiore ma usura gli strumenti più velocemente e costa di più. Per cicli di produzione molto elevati, le qualità a lavorazione libera come 2011 o 6020 possono ridurre il tempo di ciclo, ma sacrificano la resistenza alla corrosione o la resistenza.
Conclusione finale: abbina la lega al processo
La lega di alluminio più comunemente usata non è un numero fisso scritto su un manuale. È la qualità che meglio si adatta al percorso di produzione e alle condizioni di servizio del tuo componente. 6061 è lo standard per i lavori strutturali lavorati. 3003 è lo standard per la formatura e la fabbricazione di lastre. A380 è lo standard per la pressofusione ad alto volume. Sapere a quale domanda stai realmente rispondendo, che si tratti di resistenza strutturale, formabilità della lamiera o colabilità, vale più che memorizzare ogni singolo numero di grado.
Quando il tuo progetto passa dal prototipo alla produzione in serie, il discorso sui materiali dovrebbe includere la fonderia, non solo l'ufficio di progettazione. Un produttore esperto di fusioni può consigliare sostituzioni di leghe, opzioni di tempra, limiti di porosità e percorsi di finitura che consentono di risparmiare denaro senza compromettere le prestazioni. Se stai valutando un fornitore di fusioni personalizzate, porta il disegno e l'ambiente operativo. La scelta della lega giusta, documentata e verificata, fa la differenza tra i componenti che sopravvivono all'assistenza sul campo e i componenti che generano richieste di garanzia.


