


La risposta breve: la pressofusione, la fusione per gravità e la fusione in sabbia risolvono diversi problemi di produzione
La pressofusione è il percorso di produzione corretto quando un componente in zinco o alluminio necessita di pareti sottili, elevata ripetibilità e volume annuale elevato in uno stampo di acciaio temprato. La fusione per gravità è solitamente la soluzione migliore per parti con stampo permanente più spesse in volumi medi, soprattutto quando la pressione interna è inferiore e il budget per gli utensili è più limitato. La fusione in sabbia rimane la scelta pratica per forme grandi, complesse e di volume ridotto in cui uno stampo in sabbia usa e getta può assorbire geometrie che sarebbero costose o impossibili da tagliare nell'acciaio.
La differenza non è semplicemente “vecchio processo contro nuovo processo”. La differenza sta nel modo in cui viene realizzato lo stampo, nel modo in cui il metallo riempie la cavità, nella velocità con cui la parte si raffredda, nella quantità di margine di lavorazione richiesto e nell'importo necessario per l'attrezzatura prima che venga prodotta la prima fusione vendibile. Un acquirente che confronta solo il prezzo del pezzo indicato spesso sceglierà il processo sbagliato, per poi rimediare all'errore attraverso lavorazioni aggiuntive, test di tenuta, scarti o un secondo stampo.
Pressofusione ad alta pressione
L'alluminio o lo zinco fusi vengono iniettati in uno stampo di acciaio ad alta velocità e pressione. Lo stampo è riutilizzabile, i tempi di ciclo sono brevi e le pareti sottili sono pratiche. Il costo degli utensili è l’ostacolo principale.
Fusione per gravità
Il metallo viene versato in uno stampo metallico permanente e riempie la cavità sotto gravità. È adatto a sezioni più spesse e volumi medi, con turbolenze legate all'iniezione inferiori rispetto alla pressofusione.
Colata in sabbia
Uno stampo di sabbia usa e getta viene realizzato attorno a un modello. Il costo degli utensili è relativamente basso, è possibile realizzare parti di grandi dimensioni e le modifiche al progetto sono più semplici, ma la consistenza dimensionale e la finitura superficiale sono meno precise.
Per un corpo valvola di riduzione della pressione, un alloggiamento impermeabile per un motore o una custodia per strumenti da esterno, la decisione sul processo dovrebbe iniziare con lo spessore della parete, l'obiettivo di tenuta, la quantità annuale, la lega, la strategia di lavorazione e il periodo di ammortamento accettabile dell'attrezzatura. Il resto di questa guida spiega questi compromessi nell'ordine che influisce sulle quotazioni reali.
Come la pressofusione, la fusione per gravità e la fusione in sabbia riempiono effettivamente uno stampo
Pressofusione ad alta pressione
Nella pressofusione ad alta pressione, due metà dello stampo in acciaio temprato si chiudono e il metallo fuso viene forzato nella cavità attraverso un canale e un cancello. La velocità di riempimento è elevata, la pressione viene mantenuta durante la solidificazione e lo stampo si apre per espellere il getto. La pressofusione di alluminio utilizza tipicamente leghe come ADC12 o A380 quando la fluidità e la colabilità sono importanti, mentre la pressofusione di zinco può contenere sezioni molto sottili e dettagli fini. Il processo è veloce, ripetibile e ben adatto a caratteristiche integrate quali bugne, nervature, fori di montaggio e passaggi con nucleo.
Il compromesso riguarda gli strumenti e il controllo del processo. Uno stampo deve essere progettato con gating, troppopieno, raffreddamento ed espulsione adeguati. Il controllo della porosità dipende dalla simulazione del riempimento, dall'assistenza del vuoto dove necessario, dal bilanciamento della temperatura dello stampo e dalla manipolazione pulita del metallo. Una parte facile da disegnare in CAD potrebbe essere difficile da riempire senza turbolenze o difetti di ritiro.
Colata per gravità
Colata per gravità, often called gravity die casting or permanent mold casting when a metal mold is used, pours molten metal into a reusable mold without high injection pressure. The mold may be cast iron or steel, and the cavity fills by gravity through a designed runner and riser system. Because fill is slower and less turbulent, gravity casting can be suitable for thicker sections and parts where internal soundness is more important than minimum wall thickness.
Colata per gravità is not the same as sand casting. The mold is permanent, so cycle times and surface finish are generally better than sand casting, but the mold geometry must allow the part to be removed. Undercuts, large cores, and very complex internal passages can become expensive or impractical. Tooling cost usually sits between sand casting and high-pressure die casting, depending on mold complexity and core count.
Colata in sabbia
Colata in sabbia uses a pattern to form a cavity in sand, usually in two or more mold sections. Molten metal is poured into the sand mold, and the mold is broken away after solidification. The pattern can be wood, plastic, or metal; for low-volume work, pattern cost is often much lower than a steel die. Sand casting can produce large housings, thick flanges, and shapes that would be difficult to eject from a permanent mold.
I limiti sono la ripetibilità dimensionale, la finitura superficiale e il contenuto di manodopera. Ogni stampo è nuovo, quindi lo sformo, la compattazione della sabbia, il posizionamento dell'anima e la sformatura influiscono sulla consistenza. Il sovrametallo di lavorazione è solitamente maggiore rispetto alla pressofusione. Ciò non rende la fusione in sabbia di bassa qualità; significa che il processo appartiene al luogo in cui dimensioni, volume e geometria rendono uno stampo usa e getta economicamente razionale.
| Processoo | Muffa | Come si riempie lo stampo | Vestibilità tipica della produzione |
|---|---|---|---|
| Pressofusione ad alta pressione | Matrice in acciaio temprato riutilizzabile | Metallo fuso iniettato ad alta velocità e pressione | Parti in alluminio o zinco a parete sottile e ad alto volume con elevata ripetibilità |
| Colata per gravità | Stampo in metallo riutilizzabile | Metallo fuso versato e riempito per gravità | Parti di volume medio con pareti più spesse e complessità moderata |
| Colata in sabbia | Stampo di sabbia usa e getta attorno a un motivo | Metallo fuso versato in una cavità di sabbia | Forme complesse di grandi dimensioni, a basso volume con sovrametallo di lavorazione più elevato |
Se desideri una visione più ampia di come questi percorsi si collocano accanto ad altri metodi di fonderia, la guida a diversi metodi di fusione dell'alluminio fornisce un'utile mappa del processo prima della revisione del preventivo.
Cosa significano le differenze per la progettazione dei componenti
Le regole di progettazione cambiano perché cambiano i meccanismi di stampo e riempimento. La pressofusione può sostenere pareti sottili, ma richiede transizioni uniformi delle pareti, un tiraggio adeguato e un accurato posizionamento del punto di iniezione. La fusione per gravità tollera le sezioni più spesse in modo più naturale, ma necessita di alimentatori e montanti che potrebbero lasciare segni di testimonianza. La fusione in sabbia offre libertà geometrica, ma il modello, la resistenza della sabbia e i supporti del nucleo stabiliscono la sezione minima pratica e le condizioni della superficie.
Un disegno pressofuso non deve copiare un disegno pressofuso senza una revisione del progetto. Angoli interni acuti, cambiamenti improvvisi di sezione, tasche strette e profonde e pareti laterali non smussate possono ridurre la durata dello stampo o creare saldature e porosità. I disegni della fusione a gravità richiedono attenzione alla direzione di alimentazione e ai punti caldi. I disegni di fusione in sabbia necessitano di un margine di lavorazione e di una chiara strategia di riferimento in modo che il primo taglio non esponga inclusioni o restringimenti della sabbia.
Le tolleranze seguono la stessa logica. La pressofusione di solito può mantenere dimensioni più simili a quelle del pezzo fuso, ma è comunque necessaria la lavorazione meccanica per le superfici di tenuta, i fori dei cuscinetti e le interfacce di montaggio critiche. La fusione per gravità può mantenere tolleranze moderate con utensili stabili, mentre la fusione in sabbia richiede generalmente una tolleranza più generosa del pezzo fuso e più materiale di lavorazione. L'errore è specificare una tolleranza di pressofusione su una stampa realizzata in sabbia e poi trattare ogni fusione fuori tolleranza come un fallimento del fornitore.
Per un corpo valvola di riduzione della pressione lavorato con precisione, il design spesso include passaggi interni animati, una faccia di tenuta piatta, porte filettate e una camera della molla. La pressofusione può produrre la forma quasi netta ad alto volume, ma la sede della valvola e le superfici di tenuta richiedono ancora lavorazione meccanica e test di tenuta. Se il volume annuale è modesto o il corpo è grande e con pareti spesse, la fusione per gravità può ridurre il rischio di lavorazione con utensili. Se il corpo è piccolo, con pareti sottili e prodotto in decine di migliaia, la pressofusione di solito vince in termini di tempo di ciclo e ripetibilità.
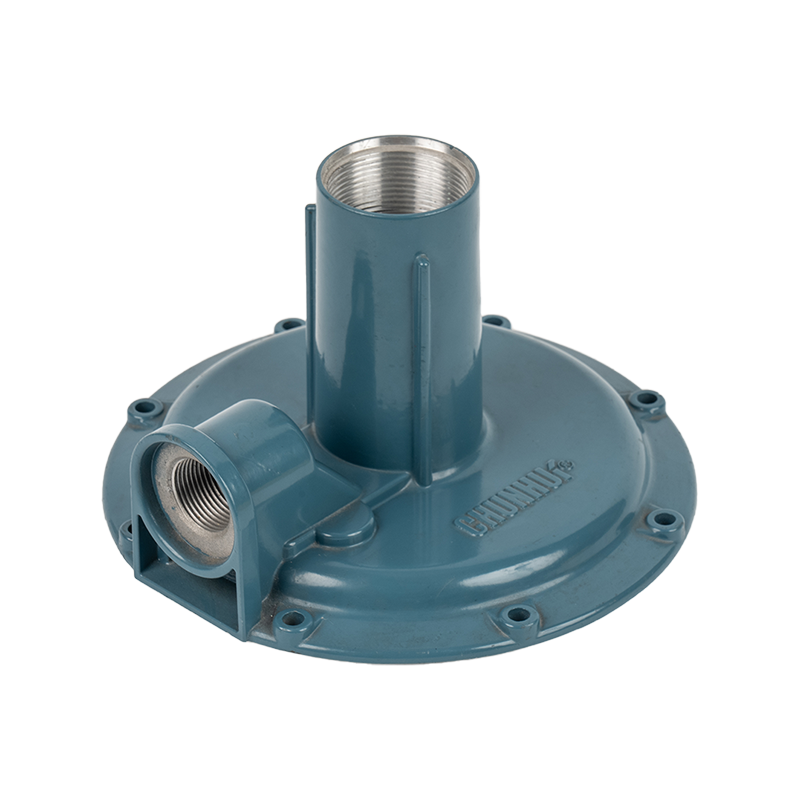 Corpo valvola di riduzione della pressione personalizzato con lavorazione di precisione Corpo valvola personalizzato in alluminio o alluminio-zinco per sistemi di riduzione della pressione, con opzioni di lavorazione e trattamento superficiale per supportare le superfici di tenuta e la precisione di assemblaggio. Visualizza il prodotto →
La stessa revisione si applica agli alloggiamenti dei motori e alle custodie degli strumenti. Un alloggiamento pressofuso può integrare sporgenze di montaggio, nervature di raffreddamento e aperture dei connettori, ma lo stampo deve essere progettato in modo che la parte venga espulsa in modo pulito. Un alloggiamento fuso per gravità può essere più tollerante in termini di spessore della parete, ma può richiedere una maggiore lavorazione sulle sedi dei cuscinetti e sulle scanalature di tenuta. Una copertura realizzata in fusione di sabbia può essere la soluzione pratica per un mobile da esterno di grandi dimensioni, ma il piano di lavorazione deve tenere conto di un rivestimento più ruvido e di una maggiore asportazione di materiale.
Attrezzature, volume e costo unitario: la logica del pareggio
Gli strumenti sono il luogo in cui il confronto dei processi diventa finanziario. Uno strumento di pressofusione ad alta pressione è un assieme di precisione in acciaio con cavità, nuclei, guide di scorrimento, sistemi di espulsione, linee di raffreddamento e spesso un sistema di vuoto. Il suo costo può essere molte volte superiore a quello di un modello in sabbia o di uno stampo a gravità, ma lo stampo può eseguire volumi molto elevati con tempi di ciclo brevi. Gli strumenti per la fusione a gravità sono solitamente meno costosi di uno strumento di pressofusione comparabile, ma non sono economici quando sono necessarie anime e guide. La fusione in sabbia ha il costo di ingresso più basso per molte parti di grandi dimensioni perché il modello e le scatole d'anima sono più semplici, ma ogni stampo consuma manodopera e sabbia.
Lancio a basso volume
Colata in sabbia often lowers the financial risk because the pattern can be revised or replaced without scrapping a steel die. It is also practical for bridge tooling, pilot builds, and large replacement parts.
Produzione di volume medio
Colata per gravità can sit in a useful middle zone: better repeatability than sand, lower tooling exposure than die casting, and enough durability for steady production.
Produzione in grandi volumi
La pressofusione di solito vince quando la quantità annuale è sufficientemente elevata da assorbire le attrezzature e la convalida del processo. Il vantaggio in termini di tempo ciclo aumenta in ogni turno.
Il punto di pareggio non è un singolo numero. Dipende dalle dimensioni del pezzo, dal numero di cavità, dalla complessità dello stampo, dalla lega, dal contenuto di lavorazione, dal tasso di scarto e dal costo della qualità sostenuto dal cliente. Un piccolo componente pressofuso di zinco con un semplice stampo a due cavità può rompersi anche con un volume molto inferiore rispetto a un grande alloggiamento in alluminio con più slitte e assistenza del vuoto. Un pezzo fuso in sabbia con lavorazione pesante può sembrare economico in fase di preventivo, ma diventare costoso una volta inclusi il tempo di attrezzaggio, l'usura degli utensili e gli scarti.
Gli acquirenti dovrebbero richiedere una ripartizione dei costi che separi attrezzature, fusione, lavorazione, trattamento superficiale, misurazione e imballaggio. È anche giusto chiedersi come il fornitore ha calcolato il conteggio delle cavità proposto. Una cavità riduce il costo degli utensili ma aumenta il prezzo del pezzo; le cavità multiple riducono il costo del ciclo per parte ma aumentano gli utensili e richiedono una macchina più grande. La risposta giusta dipende dalla previsione dell'ordine, non da una regola generica.
Un alloggiamento del motore impermeabile è un buon esempio. Se l'alloggiamento ha una parete sottile, nervature di raffreddamento integrate, un foro per cuscinetti di precisione e una scanalatura di tenuta, la pressofusione può ridurre la lavorazione meccanica e mantenere una sezione di parete stabile. Il costo dello stampo è giustificato dal volume annuale e il processo può essere convalidato con prove di tenuta e layout dimensionale. Se lo stesso alloggiamento è grande, con pareti spesse e richiesto in centinaia anziché in decine di migliaia, la fusione per gravità o la fusione in sabbia può essere più sensata mentre il progetto matura.
 Alloggiamento motore in alluminio impermeabile personalizzato Custodia motore in alluminio personalizzata per ambienti industriali, che offre impermeabilità, resistenza alla corrosione, dissipazione del calore e sigillatura con supporto di produzione su piccola scala o su larga scala. Visualizza il prodotto →
Non confrontare un preventivo pressofuso con un preventivo pressofuso senza normalizzare l'ambito. Un preventivo può includere lavorazione meccanica, test di tenuta, impregnazione e rivestimento; un altro potrebbe essere solo il casting. Si potrebbe citare uno stampo temprato con una durata definita; un altro potrebbe citare uno strumento più leggero senza piano di manutenzione. Normalizzare il risultato finale prima di confrontare il costo totale di proprietà.
Compromessi tra leghe e difetti: porosità, resistenza e tenuta alle perdite
La pressofusione, la fusione per gravità e la fusione in sabbia non producono lo stesso profilo del difetto. La pressofusione ad alta pressione si riempie velocemente, il che è eccellente per pareti sottili ma può trascinare gas se le aperture e lo sfiato sono scadenti. Ecco perché la pressofusione assistita da vuoto, la progettazione del troppopieno e il controllo termico dello stampo sono importanti per le parti critiche in termini di perdite. La fusione per gravità si riempie più lentamente, il che può ridurre la turbolenza, ma si basa su montanti e solidificazione direzionale per alimentare il ritiro. La colata in sabbia introduce rischi legati alla sabbia, come l'inclusione della sabbia, l'erosione della muffa e lo spostamento del nucleo, oltre a richiedere un'adeguata alimentazione delle sezioni spesse.
| Processoo | Obiettivo principale della qualità | Contromisura comune | Effetto sulla lavorazione |
|---|---|---|---|
| Pressofusione | Porosità da gas, chiusura a freddo, flash, saldatura a stampo | Simulazione del riempimento, assistenza del vuoto, controllo della temperatura dello stampo, corretto stiro ed espulsione | La forma quasi netta riduce lo stock, ma i percorsi delle perdite possono richiedere impregnazione o lavorazione locale |
| Colata per gravità | Porosità da ritiro, errata corsa, spostamento del nucleo | Progettazione delle colonne montanti, posizionamento del freddo, temperatura di colata controllata, controllo del rivestimento dello stampo | In alcune aree è più consistente della sabbia, ma è necessario pianificare l'alimentazione e la rimozione del cancello |
| Colata in sabbia | Inclusione di sabbia, porosità da gas, variazione dimensionale, superficie ruvida | Controllo della sabbia, ventilazione del nucleo, manutenzione del modello, generoso margine di lavorazione | Maggiore asportazione di materiale e maggiore sensibilità del dispositivo; i dati devono essere scelti con attenzione |
La forza non è decisa solo dal nome del processo. La lega, le dimensioni della sezione, la velocità di raffreddamento, la porosità, il trattamento termico e la lavorazione meccanica influiscono tutti sulla parte finale. Una lega pressofusa con grana fine e bassa porosità può sovraperformare una fusione per gravità scarsamente alimentata in una sezione critica. Una fusione per gravità ben progettata può essere una scelta migliore per un corpo spesso e a tenuta di pressione rispetto a una pressofusione con un modello di riempimento sfavorevole. La fusione in sabbia può fornire sezioni robuste e spesse quando l'alzata è corretta, ma la superficie e la tolleranza del getto richiederanno solitamente una maggiore lavorazione.
La tenuta alle perdite merita una revisione a parte. L'alloggiamento della valvola, il coperchio della pompa o l'involucro del motore possono superare un'ispezione dimensionale e comunque non superare un test di pressione a causa della porosità interconnessa. Le specifiche di acquisto dovrebbero indicare il mezzo di prova, la pressione, la durata, il tasso di perdita consentito e se l'impregnazione è consentita. Dovrebbe inoltre indicare se il test avviene prima o dopo la lavorazione, poiché la lavorazione può aprire un poro nel sottosuolo. Un fornitore che comprende la differenza progetterà il processo attorno al test, non si limiterà a ispezionarlo alla fine.
Finitura, lavorazione e durabilità ambientale
La pressofusione di solito offre una superficie più liscia e dettagli più ravvicinati del pezzo fuso, il che può ridurre il lavoro di finitura. Le fusioni per gravità si trovano tra le pressofusioni e le fusioni in sabbia in condizioni superficiali, mentre le fusioni in sabbia in genere necessitano di una maggiore asportazione di materiale e possono mostrare una pelle più ruvida dopo la sformatura. Questa differenza influisce sulla preparazione del rivestimento, sulla mascheratura, sulla progettazione delle attrezzature e sul numero di operazioni prima che la parte raggiunga l'assemblaggio finale.
La strategia di lavorazione dovrebbe essere decisa durante il processo di fusione, non dopo. Le parti pressofuse possono essere posizionate su elementi as-cast e lavorate in attrezzature progettate per volumi elevati. Le fusioni per gravità potrebbero richiedere un posizionamento più robusto perché la superficie del getto varia maggiormente. Le fusioni in sabbia spesso necessitano di una prima operazione che stabilisca un punto di riferimento stabile prima che i fori critici e le superfici di tenuta vengano tagliati. Se la stampa richiede una flangia sottile e la fusione in sabbia ha un forte tiraggio, il risultato della lavorazione potrebbe essere più debole del previsto.
Il trattamento superficiale interagisce anche con la scelta del processo. Le pressofusioni di alluminio possono essere verniciate, verniciate a polvere o lavorate selettivamente; l'anodizzazione è possibile su alcune leghe ma richiede un'attenta selezione della lega perché il contenuto di silicio e la porosità possono influire sull'aspetto. I getti pressofusi di zinco possono essere placcati, verniciati o cromati. Anche le fusioni a gravità e in sabbia possono essere rivestite, ma la preparazione della superficie potrebbe richiedere maggiore attenzione a causa della ruvidità e dei piccoli difetti superficiali. Per le custodie degli strumenti da esterno, la combinazione di lega, sistema di rivestimento, design della guarnizione e planarità della lavorazione determina se la custodia resiste a pioggia, polvere e variazioni di temperatura.
 Involucri protettivi personalizzati per strumenti esterni Custodie personalizzate in zinco o alluminio per strumenti da esterno, che combinano pressofusione, lavorazione CNC e trattamento superficiale per una protezione impermeabile, antipolvere e resistente alla corrosione. Visualizza il prodotto →
Presso Ningbo Chip Machinery, la catena di produzione copre la costruzione di stampi, pressofusione, lavorazione meccanica, lucidatura, pulizia e trattamento superficiale. Ciò è importante perché la scelta del processo non riguarda solo la macchina di colata. Una parte progettata per la pressofusione ma che richiede un complicato dispositivo di seconda operazione può perdere il suo vantaggio in termini di costi. Una parte fusa in sabbia che necessita di tre configurazioni prima che la superficie di tenuta venga tagliata può consumare i risparmi derivanti da un modello a basso costo. Rivedi l'intero percorso dalla materia prima alla parte imballata.
Per i clienti che desiderano vedere l'ambiente di produzione prima di rilasciare uno strumento, a visita virtuale della fabbrica può essere più utile di una brochure. Mostra come si collegano l'officina stampi, il piano di pressofusione, l'area di lavorazione e la linea di pulizia. La copertura del sistema di qualità come ISO 9001:2015 e IATF 16949:2016 dovrebbe essere verificata rispetto al prodotto e al processo specifico, non trattata come un sostituto di una revisione del processo competente.
Una pratica matrice di selezione per acquirenti e ingegneri
Il modo più rapido per scegliere un processo è assegnare un punteggio al progetto rispetto ai criteri che determinano costi e rischi. Utilizza la matrice seguente come punto di partenza, quindi conferma con una revisione della fonderia. Un punteggio elevato in una colonna non decide automaticamente il processo, ma evidenzia i punti in cui è probabile che la citazione sia sensibile.
| Criterio decisionale | La soluzione migliore quando i requisiti sono elevati | Perché è importante |
|---|---|---|
| Volume annuale | Pressofusione | Il volume elevato ammortizza gli utensili in acciaio e premia i tempi di ciclo brevi |
| Dimensioni e peso della parte | Colata in sabbia for large parts; die casting for compact parts | Le dimensioni della macchina, la movimentazione dello stampo e la praticità dello stampo in sabbia stabiliscono dei limiti |
| Spessore della parete | Pressofusione for thin walls; gravity or sand for thicker sections | Il comportamento di riempimento e solidificazione cambia con lo spessore della sezione |
| Ripetibilità dimensionale | Pressofusione | Gli utensili in acciaio e i cicli controllati riducono la variazione da parte a parte |
| Budget degli strumenti | Colata in sabbia, then gravity casting | I modelli e gli stampi permanenti di solito costano meno degli stampi temprati |
| Tenuta alle perdite | Dipende dal design; pressofusione con vuoto o gravità con alimentazione robusta | Il controllo della porosità deve essere progettato nelle fasi di gating, alimentazione e validazione |
| Finitura superficiale | Pressofusione | Le superfici dello stampo in acciaio trasferiscono dettagli più fini rispetto agli stampi in sabbia |
| Libertà di geometria | Colata in sabbia | Gli stampi usa e getta possono ospitare nuclei di grandi dimensioni e forme complesse |
| Contenuti della lavorazione | Pressofusione for lower stock; sand casting expects more stock | La forma quasi netta riduce il tempo di ciclo ma richiede attrezzature stabili |
Utilizza la matrice con una previsione reale. Un piano di volume triennale, un accumulo di tolleranze e una specifica di test di tenuta produrranno una decisione migliore rispetto a una richiesta di offerta di una pagina. Se la previsione è incerta, chiedi una strategia ponte: fusione in sabbia per quantità pilota, fusione in gravità per la convalida del mercato o un progetto pressofuso che può successivamente essere trasferito in uno strumento indurito una volta confermato il volume.
Errori comuni quando si confronta la pressofusione con la fusione a gravità o in sabbia
- Confrontando il prezzo del pezzo senza normalizzare lavorazione, rivestimento, test di tenuta e imballaggio. Un prezzo di fusione basso può nascondere un costo totale elevato.
- Utilizzo di una tolleranza di fusione in sabbia su un disegno di pressofusione o viceversa. La capacità del processo deve corrispondere al disegno, non alla speranza dell’acquirente.
- Ignorando il tiraggio e l'espulsione. Una parte pressofusa con pareti verticali e tasche profonde potrebbe necessitare di guide che aggiungono costi di attrezzatura e manutenzione.
- Selezione di una lega per la lavorabilità senza verifica della colabilità. Fluidità, cracking a caldo e risposta alla porosità differiscono a seconda della lega e del processo.
- Dimenticando i tempi di consegna degli utensili. Uno strumento di pressofusione può richiedere la progettazione, l'approvvigionamento dell'acciaio, la lavorazione, il trattamento termico, le riprese di prova e la correzione prima della produzione.
- Specificare la tenuta senza indicare il metodo di prova e il limite di accettazione. “Nessuna perdita” non è un requisito misurabile.
- Supponendo che la fusione in sabbia sia solo per i prototipi. È anche un processo di produzione di pezzi di ricambio di grandi dimensioni, in volumi ridotti.
- Finitura superficiale eccessiva su una superficie non critica. Una lucidatura o una lavorazione extra possono annullare il vantaggio economico del processo scelto.
- Iniziare il preventivo prima della revisione del progetto. Una fonderia che esamina tempestivamente i punti di iniezione, lo spessore delle pareti e i riferimenti di lavorazione può evitare una costosa revisione degli utensili.
Ogni errore ha una conseguenza commerciale. Una bozza mancante può trasformare una semplice fustella in uno strumento pesante. Una tolleranza irrealistica può creare una disputa permanente sulle ispezioni. Un test di tenuta non specificato può portare a una sospensione della spedizione. Il confronto del processo dovrebbe quindi essere una revisione congiunta tra progettazione, qualità, acquisti e ingegnere di produzione che sarà proprietario della parte.
Domande frequenti: pressofusione rispetto a gravità e fusione in sabbia
La pressofusione è sempre più resistente della fusione per gravità?
No. La resistenza dipende dalla lega, dalle dimensioni della sezione, dalla porosità, dal trattamento termico e dal design. Una fusione a gravità solida può essere più resistente in una sezione spessa rispetto a una pressofusione con scarso riempimento o ritiro. Il confronto corretto è la proprietà meccanica convalidata nella posizione critica, non l'etichetta del processo.
La fusione in sabbia può avere la stessa tolleranza della pressofusione?
Di solito no. Gli stampi per la sabbia sono usa e getta e soggetti alla compattazione della sabbia, al posizionamento dell'anima e all'usura del modello. La pressofusione utilizza uno stampo in acciaio con chiusura ed espulsione controllate, quindi generalmente garantisce una ripetibilità più elevata del getto. La fusione in sabbia può ancora soddisfare tolleranze critiche dopo la lavorazione, ma richiede più stock e un piano di riferimento robusto.
Quando la fusione per gravità è migliore della pressofusione?
Colata per gravità is often better when the part is thick-walled, the volume is moderate, the tooling budget is limited, or the design is still maturing. It can also be attractive when a permanent mold can be made without complex slides and when lower turbulence during fill is important.
Quale processo è migliore per un corpo valvola a tenuta di pressione?
Sia la pressofusione che la fusione per gravità possono funzionare, ma la decisione dipende dal volume, dallo spessore della parete, dalla lega e dalle specifiche del test di tenuta. I corpi valvola in alluminio o zinco ad alto volume utilizzano spesso la pressofusione con assistenza e lavorazione sotto vuoto. I corpi spessi e di volume inferiore possono utilizzare la fusione per gravità con alimentazione controllata. La fusione in sabbia è solitamente riservata alle versioni di volume più grande o inferiore in cui il margine di lavorazione è accettabile.
La pressofusione richiede lavorazioni meccaniche?
Non tutte le superfici, ma di solito le superfici critiche lo fanno. Le superfici di tenuta, i fori dei cuscinetti, le filettature e le interfacce di montaggio di precisione normalmente richiedono la lavorazione dopo la fusione. La pressofusione riduce le scorte e può contenere utili caratteristiche del pezzo fuso, ma non elimina la necessità di stabilire riferimenti e controllare le dimensioni critiche.
Qual è il principale fattore di costo nella fusione in sabbia?
Il contenuto di manodopera e lavorazione è spesso maggiore del costo del modello. Ogni stampo viene consumato, la sabbia deve essere preparata e recuperata, le anime devono essere posizionate e la fusione solitamente comporta più materiale di lavorazione. Per un pezzo semplice e di grandi dimensioni, la fusione in sabbia può essere economica; per una parte complessa ad alto volume, la manodopera e le variazioni possono superare il basso costo di ingresso degli utensili.
È possibile quotare lo stesso modello CAD per tutti e tre i processi?
Può essere citato, ma non dovrebbe essere prodotto senza una revisione specifica del processo. Sformo, spessore della parete, raccordi, fori centrali, sovrametallo di lavorazione e strategia di Riferimento differiscono. Un modello ottimizzato per la pressofusione potrebbe richiedere modifiche al design per la pressofusione in sabbia, mentre un modello realizzato in fusione in sabbia potrebbe essere inutilmente pesante per la pressofusione.
Come creare un pacchetto di preventivi che ottenga una risposta utile
Un preventivo utile inizia con un disegno che indichi l'intento produttivo. Includere la lega o consentire alla fonderia di consigliarne una, la quantità annuale e mensile di punta, le dimensioni critiche, i requisiti del test di tenuta, il trattamento superficiale e l'ambito di lavorazione. Identificare quali superfici sono estetiche e quali funzionali. Indicare se sono incluse la proprietà dell'utensile, la manutenzione e la durata dell'utensile.
Aggiungi una breve nota sul processo: spessore della parete previsto, dimensione massima della parte, peso stimato ed eventuali requisiti noti di pressione o temperatura. Se la parte è il corpo di una valvola di riduzione della pressione, l'alloggiamento del motore, la staffa dell'apparecchiatura o la custodia dello strumento, indicare dove si monta e contro cosa sigilla. Questo contesto aiuta la fonderia a scegliere i riferimenti di colata, alimentazione e lavorazione piuttosto che citare una fusione generica.
Pacchetto disegni
Modello 3D, disegno 2D, stack di tolleranze, elenco degli elementi critici per la qualità, specifiche della lega e del trattamento superficiale.
Confezione commerciale
Volume annuale, quantità di lancio, orizzonte di previsione, prezzo unitario target, budget per gli utensili e destinazione di consegna.
Confezione di qualità
Metodo di prova delle perdite, piano di ispezione, requisito PPAP o primo articolo, standard di imballaggio e aspettativa di tracciabilità.
Infine, chiedi al fornitore di spiegare perché il processo selezionato è adatto alla parte. Una raccomandazione sulla pressofusione dovrebbe essere accompagnata dal numero di cavità, dalle dimensioni della macchina, dal concetto di iniezione e dal piano di lavorazione previsto. Una raccomandazione sulla colata a gravità o in sabbia dovrebbe spiegare l'alimentazione, la progettazione del modello, la tolleranza di lavorazione e il tempo di ciclo previsto. La spiegazione è spesso più preziosa del numero stesso perché mostra se il processo è stato scelto o semplicemente citato.


